Artykuł sponsorowany
Jak odchyłki szczęk suwmiarki zniekształcają pomiar detali o złożonych kształtach
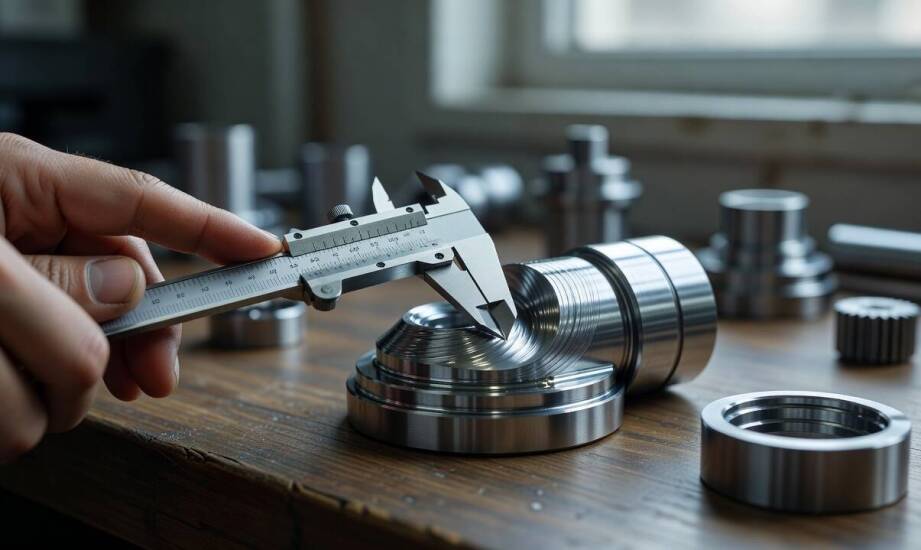
W produkcji detali metalowych o złożonych kształtach pozornie precyzyjna suwmiarka często okazuje się źródłem poważnych pomyłek. Cyfrowy wyświetlacz czy nienaganny wygląd narzędzia usypiają czujność operatorów, jednak to fizyczny kontakt szczęk z materiałem decyduje o ostatecznej poprawności pomiaru. Elementy o trudnej geometrii, takie jak wąskie rowki pod pierścienie osadcze, głębokie kanały smarowe czy wielopoziomowe stopnie korpusów, wymagają absolutnie dokładnego przylegania krawędzi przyrządu do nieregularnych powierzchni. Błędy geometryczne samego narzędzia ujawniają się w takich sytuacjach znacznie szybciej niż przy rutynowej kontroli prostych wałków, gładkich cylindrów czy standardowych profili rur. Wymagania stawiane przez nowoczesny przemysł maszynowy i hutniczy narzucają restrykcyjne normy tolerancji dla każdego etapu obróbki. Zrozumienie mechanizmów powstawania odchyłek w używanym sprzęcie warsztatowym ułatwia utrzymanie reżimu technologicznego na hali produkcyjnej.
Parametry geometryczne szczęk weryfikowane w laboratorium
Proces sprawdzania narzędzia pomiarowego wykracza daleko poza samą weryfikację poprawności wskazań na skali. Laboratoria metrologiczne wyznaczają przede wszystkim odchyłki płaskości powierzchni pomiarowych szczęk płaskich, które służą do podstawowych pomiarów zewnętrznych. Identycznej, skrupulatnej kontroli podlega czołowa powierzchnia wsuwki głębokościomierza. Narzędzia te pracują w trudnych warunkach warsztatowych, co bezpośrednio wpływa na ich fizyczne wycieranie się w najczęściej używanych strefach.
Sprawdzenie odchyłki prostoliniowości krawędzi pomiarowych stanowi następny kluczowy krok badawczy. Analiza ta obejmuje szczęki krawędziowe oraz tworzące walcowe szczęk, które wprost odpowiadają za precyzyjne pomiary wewnętrzne. Ocenie podlega również odchyłka równoległości pomiędzy współpracującymi powierzchniami, ponieważ asymetryczne wyrobienie materiału uniemożliwia prawidłowe objęcie detalu. Wzorcowanie suwmiarek pozwala precyzyjnie zmapować te parametry i określić rzeczywistą użyteczność danego egzemplarza.
Błędy wskazań obejmują pomiary zewnętrzne, wewnętrzne oraz wyznaczanie głębokości wyfrezowanych wybrzuszeń lub kieszeni. Wartości dopuszczalne błędów granicznych rosną proporcjonalnie do całkowitego zakresu pomiarowego suwmiarki. Procedury badawcze bazują na wytycznych rygorystycznej normy ISO 13385-1:2019, która ściśle standaryzuje wymagania dla tego typu przyrządów. Egzemplarz porównuje się z certyfikowanymi płytkami wzorcowymi wyższej klasy w kilku starannie wyznaczonych punktach zakresu. Taka metodyka gwarantuje pełen obraz zachowania mechanizmu na całej długości jego prowadnicy.
Jak błędy wskazań wpływają na odrzucenie partii detali?
Nierównoległość szczęk krawędziowych prowadzi bezpośrednio do błędnej oceny szerokości wąskich szczelin lub pasowanych otworów w korpusach żeliwnych maszyn. Cienkościenne wyroby hutnicze wykazują szczególną wrażliwość na odchyłki płaskości szczęk, ponieważ nierównomierny nacisk zdeformowanej powierzchni przyrządu zakłamuje odczyt lub trwale uszkadza sprawdzaną powierzchnię. Błąd wyznaczania głębokości bywa niebezpieczny dla prawidłowego przebiegu linii montażowej.
Pomiar głębokości nieprzelotowego otworu przeznaczonego pod gniazdo łożyska dobrze ilustruje skalę tego problemu. Jeśli wsuwka głębokościomierza uległa mechanicznemu wytarciu lub minimalnemu skrzywieniu podczas upadku, wskaże ona wartość odczuwalnie mniejszą od rzeczywistej wielkości ubytku materiału. Operator, bezgranicznie ufając narzędziu, podejmuje decyzję o dopuszczeniu partii zaniżonych gniazd do kolejnego etapu obróbki. Na etapie finalnego składania podzespołów okazuje się nagle, że łożyska wystają ponad wyznaczoną płaszczyznę obudowy. Odkryta wada blokuje prawidłowe zamknięcie pokrywy przekładni i zmusza zakład do złomowania lub podjęcia kosztownych prób ratowania całej wyprodukowanej zmiany roboczej.
Warunki panujące bezpośrednio w strefie cięcia metali potęgują niestabilność wskazań elektroniki i mechaniki. Referencyjna temperatura dla prowadzenia certyfikowanych pomiarów wynosi dokładnie 20°C. Każda różnica ciepła pomiędzy chłodnym narzędziem a nagrzanym detalem, wyciągniętym prosto z tokarki, powoduje zauważalny błąd termiczny. Zjawisko to wynika bezpośrednio z naturalnej rozszerzalności cieplnej obrabianej stali, która przyjmuje w dokumentacji stałą wartość 11,5 × 10⁻⁶ 1/°C. Zanieczyszczenia agresywnym chłodziwem, gęstym olejem maszynowym lub twardym pyłem szlifierskim zatykają szczeliny prowadnicy i utrudniają precyzyjny styk domykanych szczęk. Wibracje generowane przez sprzęt oraz wysoka częstotliwość pracy przyspieszają fizyczne zużycie krawędzi, ograniczając powtarzalność odczytów.
Regularna, udokumentowana kontrola metrologiczna stanowi kluczowy krok potwierdzający przydatność wyposażenia warsztatowego do nadzorowania najwęższych tolerancji wymiarowych. Działające w Elblągu laboratorium METROTEST realizuje akredytowane przez Polskie Centrum Akredytacji badania materiałowe dla wymagających producentów stopów metali oraz wyspecjalizowanych wyrobów hutniczych. Metrologiczna diagnostyka obejmuje między innymi wnikliwą analizę warsztatowych przyrządów do wyznaczania długości i kąta. Taki nadzór nad powierzonym sprzętem skutecznie zabezpiecza duże zakłady przed wypuszczeniem wadliwych, niepasujących do siebie komponentów na docelowy rynek zbytu.
Ostateczna wiarygodność każdego zebranego pomiaru zależy w pełni od zgodności przestrzennej geometrii narzędzia z wymaganiami stawianymi przez kontrolowany detal. Nawet najbardziej zaawansowana technologicznie, bezprzewodowa suwmiarka cyfrowa staje się całkowicie bezużyteczna, jeśli jej prowadnice uległy zatarciu, a stalowe szczęki bezpowrotnie utraciły fabryczną płaskość. Skrupulatne dokumentowanie rzeczywistych odchyłek chroni przedsiębiorstwo produkcyjne przed nieuzasadnionymi kosztami reklamacji. Utrzymuje także zawiły proces technologiczny w rygorystycznych, bezpiecznych granicach precyzyjnie nakreślonych przez biuro konstrukcyjne.
Kategorie artykułów
Polecane artykuły
Porcelana, która zostaje po weselu — jak wybrać zestaw do nowego domu
Jakie są zalety stalowych konstrukcji w kontekście odporności na warunki atmosferyczne?

Naprawa laptopów po upadku - jakie są możliwości i koszty w Mysłowicach?